JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Loop door vrijwel elke metaalbewerkingswinkel en je zult hetzelfde gesprek horen. Er komt een nieuwe onderdeelvorm, de matrijs moet opnieuw worden gesneden en de pers staat stil terwijl iedereen wacht. Laserblankingtechnologie is precies uit die frustratie voortgekomen. In plaats van dat een geharde matrijs op een plaat slaat, volgt een gefocusseerde laserstraal de omtrek van de plano, waarbij hij een pad volgt dat in de software is opgeslagen. Verander de tekening, verander het programma en de volgende blanco verschijnt binnen enkele minuten in plaats van weken. Voor fabrikanten die op rol werken is het idee uitgegroeid tot iets groters: complete lijnen die afrollen, nivelleren, snijden en stapelen zonder dat er ergens in het proces een pers nodig is.
Hoe Laser Blanking-technologie verschilt van Die Blanking
Beide methoden veranderen vlak materiaal in een gevormde plano. De natuurkunde kan echter nauwelijks méér van elkaar verschillen, en dat verschil bepaalt elke beslissing die volgt.
Een stansmatrijs is een precisiesnijgereedschap dat voor één omtrek is gebouwd. Het is snel, herhaalbaar en als het eenmaal draait, zijn de kosten per onderdeel zeer laag. Wat het niet kan doen, is van gedachten veranderen. Elke nieuwe geometrie betekent nieuwe gereedschappen, nieuwe proeftijden en een nieuwe ronde van persafstemming. Bij langlopende programma's met een stabiel ontwerp is die handel nog steeds zinvol.
Laserblanking werkt andersom. Er is geen tool om te bouwen, alleen een snijprogramma om te laden. Ingenieurs kunnen binnen dezelfde dienst wisselen tussen een aluminium paneel en een beugel van hoogwaardig staal, en prototypes kunnen op dezelfde apparatuur draaien als productieonderdelen. De afwegingen zijn ook anders: de doorvoer hangt af van de snijlengte in plaats van de slagsnelheid, en de materiaaldikte wordt eerder een echte beperking dan een detail.
- De gereedschapskosten verschuiven van een matrijs per onderdeel naar een programma per onderdeel.
- De omschakeling wordt gemeten in minuten, niet in weken.
- De kwaliteit van de randen hangt af van focus, gas en snelheid en niet van de matrijsspeling.
- Zeer hoge volumes geven nog steeds de voorkeur aan een goed gebouwde matrijs.
Binnen een laser-blankinglijn met spoelvoeding
De meeste laserstansen die tegenwoordig in productie zijn, zijn geen vlakke vellen die met de hand worden ingevoerd. Het begint met een spoel en de apparatuur rondom de laser doet het meeste werk.
Hanteren, nivelleren en voeren van rollen
Een stalen of aluminium spoel arriveert strak gewikkeld en draagt spanningen die zijn opgesloten door het rollen. Dat materiaal rechtstreeks in een laser voeren zou een vergissing zijn. Een laserstanslijn met spoelvoeding begint daarom met een decoiler, passeert de strip door een precisieleveller en geeft deze pas daarna door aan het snijstation. De leveller doet meer dan alleen het oppervlak egaliseren. Het neemt interne spanning weg, zodat de strip na het snijden vlak blijft, wat van belang is omdat een plano die uit vorm springt nadat de balk is gepasseerd, later niet meer kan worden gerepareerd.
De snijkop, nesting en materiaalopbrengst
De laserkop beweegt boven de strip terwijl het materiaal continu door de snijzone indexeert of beweegt. Omdat de straal een programma volgt in plaats van een matrijscontour, kunnen plano's strak tegen elkaar worden genest. Daar komt een groot deel van de besparing vandaan. Traditioneel laserstansen met een vlakbed begint meestal met rechthoekige plano's, die aan elke kant ongeveer 6,5 cm afval kunnen achterlaten voordat de plano zelfs maar is gesneden. Nesten met spiraalvoeding verwijdert veel van dat afval en zorgt ervoor dat dezelfde spoel meer afgewerkte onderdelen kan produceren.
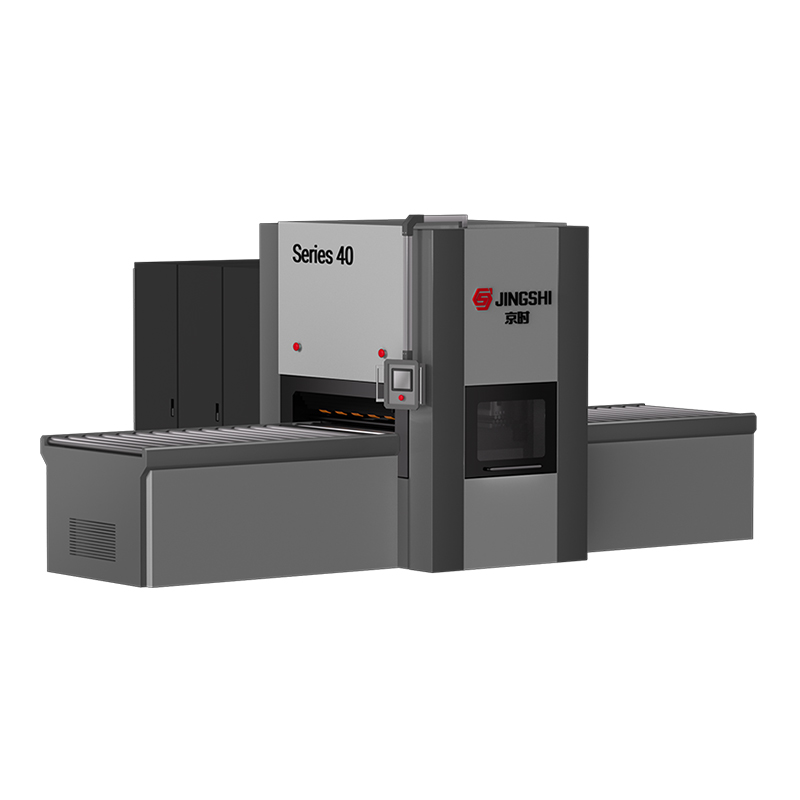
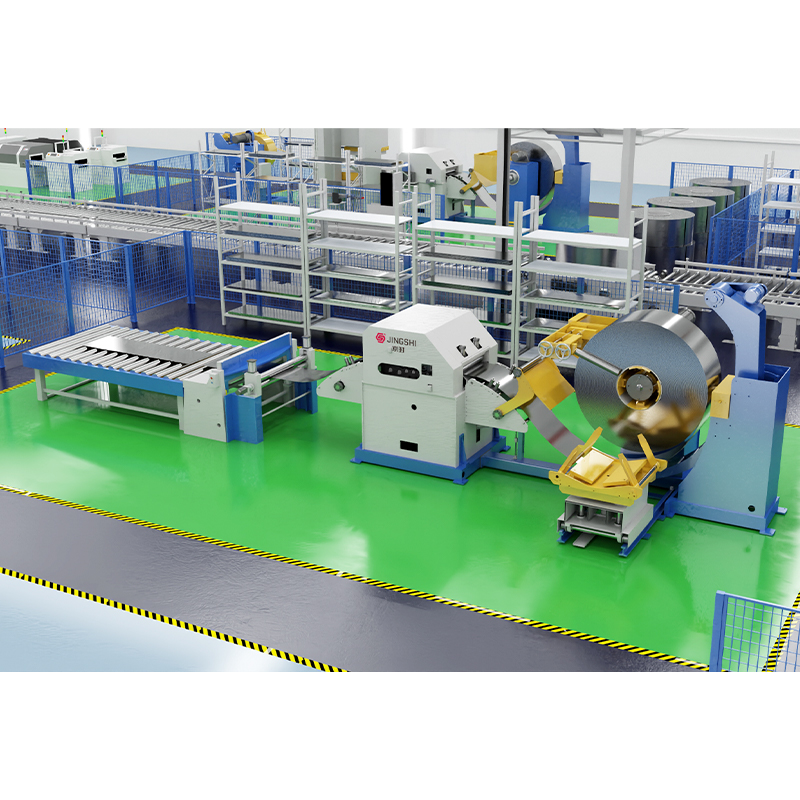
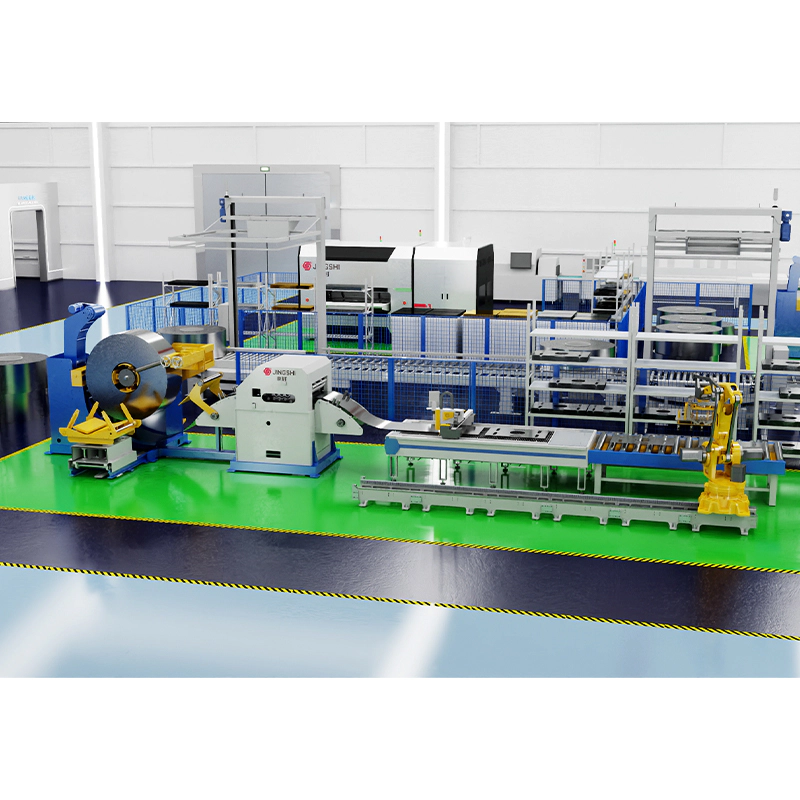 Coil-Fed Decoiling Nivellerende Laser Blanking Line Het geïntegreerde spoelgevoede systeem combineert afwikkelen, precisienivellering, servotoevoer, lasersnijden en automatisch stapelen om geneste spoelplannen om te zetten in afgewerkte plano's. Bekijk Product →
Stapelen en hanteren van onderdelen
Na het snijden worden de plano's gescheiden en gestapeld, vaak met een robot of een portaal dat ze van de lijn tilt. Skeletschroot wordt gewikkeld of gehakt en voor recycling verzonden. Hoe vloeiender dit uiteinde van de lijn loopt, hoe meer de snelheid van de laser zich daadwerkelijk vertaalt in output.
Waarom het nivelleren van kwaliteit beslissend is voor blanco nauwkeurigheid
Als we één advies zouden kunnen geven aan iedereen die dit soort apparatuur specificeert, zou het dit zijn: besteed evenveel tijd aan het nivelleren als aan de laser. Een golvende strip verandert de afstand tussen het mondstuk en het materiaal van het ene op het andere moment, en de snijkop krijgt nooit de stabiele brandpuntsafstand die hij nodig heeft. Het resultaat is een inconsistente snijbreedte, schuim aan de onderkant en randen die variëren van het ene uiteinde van de spoel tot het andere.
Reststress is het stillere probleem. Als het niet wordt verwijderd voordat het wordt uitgesneden, verspreidt het zich opnieuw zodra de omtrek compleet is, en een plano dat perfect plat op de tafel ligt, krult zodra het wordt opgetild. Stroomafwaarts vormen of lassen bestrijdt dan een fout die stroomopwaarts is geïntroduceerd. Hydraulische nivelleringsmachines met nauwkeurig gecontroleerde rolpenetratie kunnen deze fase goed aan, en het verschil komt tot uiting in de vlakheid van het afgewerkte plano in plaats van in enig specificatieblad.
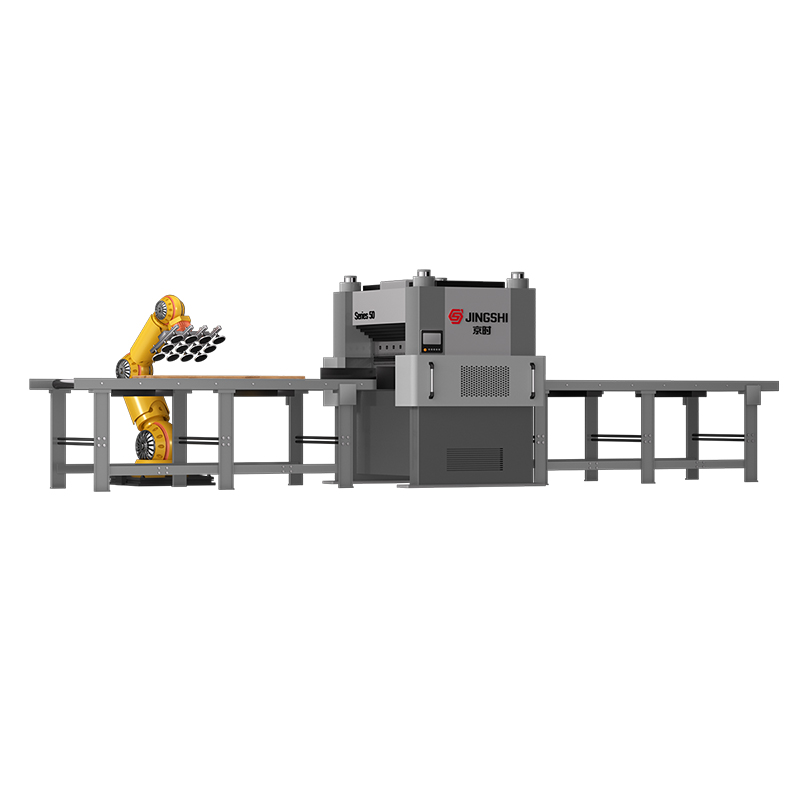
 JingShi 50-serie hydraulische precisienivelleringsmachine met vier kolommen De hydraulische precisieleveller verwijdert interne spanningen en kromtrekken van middeldikke platen en ondersteunt vlakkere plano's vóór het lasersnijden of stroomafwaarts vormen. Bekijk Product →
Materialen en dikte: wat de balk goed aankan
Laserblanken is comfortabel met zacht staal, laaggelegeerd staal met hoge sterkte, roestvrij staal en aluminium. Dikte is waar verwachtingen moeten worden afgestemd. Dunne en middelmatige diktes snijden snel en netjes, terwijl zwaardere platen het proces vertragen en de economie terugbrengen naar mechanische methoden. De onderstaande tabel is een ruwe indicatie van hoe de drie gemeenschappelijke benaderingen zich verhouden.
| Aspect | Matrijs blanking | Flatbed-laseronderdrukking | Laserblanking met spoelvoeding |
|---|---|---|---|
| Gereedschap per onderdeel | Toegewijde dobbelsteen | Geen | Geen |
| Vormverandering | Nieuwe dobbelsteen en try-out | Nieuw programma | Nieuw programma |
| Materiaalopbrengst | Goed op geneste matrijslay-outs | Lagere, rechthoekige plano's | Hoge, strakke nesting |
| Rand staat | Geschoren rand | Schone laserrand | Schone laserrand |
| Doorvoer | Zeer hoog | Matig | Hoog op dunne tot middelmatige dikte |
| Beste pasvorm | Lange, stabiele programma's | Laag volume, vlakke plaat | Flexibele spoelproductie |
Waar Laser Blanking-technologie past in echte productie
In de praktijk verdient de techniek zijn plaats overal waar vormen sneller veranderen dan het gereedschapsbudget toelaat. Leveranciers in de auto-industrie gebruiken het voor carrosseriepanelen, structurele beugels en hitteschilden, waarbij één enkel platform meerdere blanco varianten kan delen – een patroon dat we vaak zien in productie van auto- en motorfietsonderdelen . Fabrikanten van elektrische kasten, fabrikanten van liftcomponenten en producenten van apparaten worden met dezelfde druk geconfronteerd: veel onderdeelnummers, bescheiden volumes en weinig geduld voor de doorlooptijden van gereedschappen.
Zwaardere industrieën hebben hun eigen versie van de vraag. Wanneer de plaatdikte en vlakheidstolerantie beide stijgen, is een nivelleringsmachine voor dikke platen die vóór het snijstation werkt meestal een verstandiger investering dan de laser buiten zijn comfortabele bereik te duwen.
Beyond Blanking: de rest van de lijn
Een blindlijn is zelden het enige apparaat dat een fabriek nodig heeft. Veel fabrikanten combineren het met een op maat gesneden lijn voor geschoren rechthoekige onderdelen, of met een gecombineerde decoil-, nivellerings- en ponslijn waarbij het vormen volgt op het snijden. Deze configuraties zijn de moeite waard om te begrijpen voordat u een aankoopbeslissing neemt, en we hebben er een meer gedetailleerde blik op geschreven spoelgevoede laseronderdrukking en hoe een lijn wordt samengesteld .
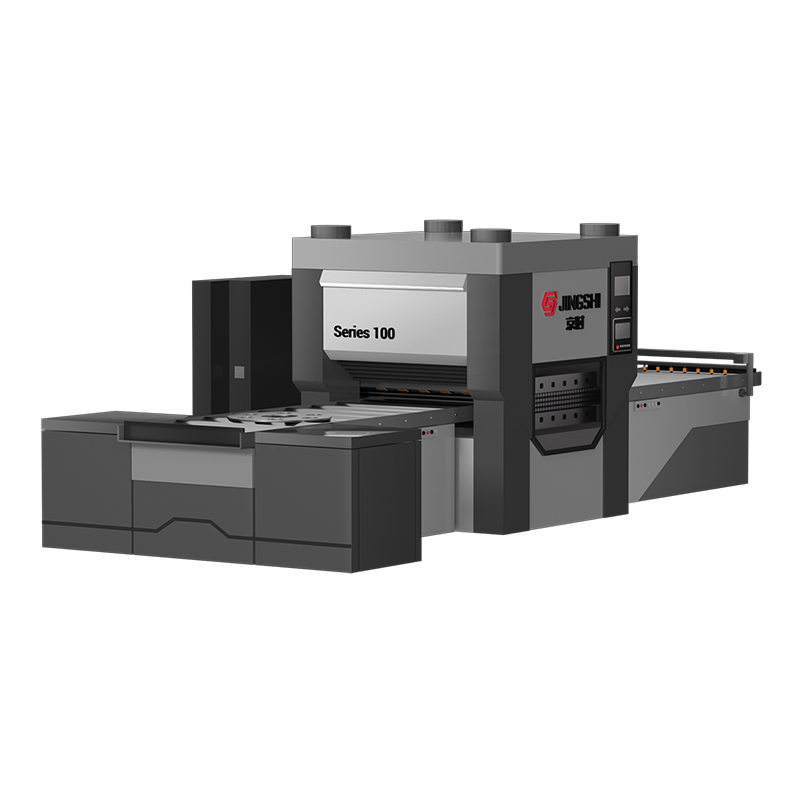
 Zeer nauwkeurige Decoiler Straightener Feeder Op lengte gesneden lijn De geautomatiseerde CTL-lijn combineert afrollen, nauwkeurig nivelleren, servo-aanvoer en snel knippen voor nauwkeurige productie van aluminium en roestvrij staal op maat. Bekijk Product →
Vragen die u moet stellen voordat u zich ertoe verbindt
- Welke vlakheid heeft mijn product eigenlijk nodig? De nivelleringsspecificaties moeten het onderdeel volgen, en niet de machinebrochure.
- Wat is het dikste materiaal dat ik realistisch gezien de komende vijf jaar zal gebruiken?
- Hoeveel onderdeelnummers veranderen er per jaar? Dat aantal bepaalt, meer dan het volume, of flexibiliteit loont.
- Kan de lijn mijn rolbreedtes, gewichten en binnendiameters aan zonder extra handelingen?
- Wat gebeurt er met afval en afgewerkte stukken aan het einde van de regel?
- Hoe wordt de apparatuur vóór verzending getest: met mijn materiaal of met een standaardmonster?
Dat laatste punt verdient nadruk. Vlakheid en snijkwaliteit zijn het gemakkelijkst te beoordelen op basis van het materiaal dat u daadwerkelijk gebruikt. Het testen van elke machine op vlakheid, belastingsgedrag en geluid voordat deze de fabriek verlaat, is een gewoonte die wij als niet onderhandelbaar beschouwen, omdat een lijn die alleen goed presteert op demovoorraad niet echt bewezen is.
Laserstanstechnologie is geen vervanging voor elke pers en matrijs in een fabriek. Het is een ander antwoord op een specifiek probleem: hoe je snel blanco's kunt maken als de vorm blijft veranderen en het gereedschapsbudget niet te groot wordt. Wanneer de nivelleringsfase op de juiste manier is ontworpen en de lijn is geconfigureerd rond uw echte materiaal, verschijnen de resultaten waar ze ertoe doen: vlakkere plano's, minder afval en een productieschema dat niet langer op een matrijs wacht.