JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Loop een willekeurige verwerkingsvloer op en u kunt veel over de werking vertellen aan de hand van wat er gebeurt nadat de rol is gelost. Een multi-cut blindlijn is een van die troeven die stilletjes het ritme van de hele fabriek verandert. In plaats van dat één strook een schaar voedt, neemt de lijn een hoofdspoel, snijdt deze in verschillende smallere stroken, egaliseert die stroken en snijdt ze op lengte, waarbij de afgewerkte plano's vaak in één ononderbroken doorgang worden gestapeld. Voor fabrikanten die rollen per ton kopen en onderdelen per stuk verzenden, is dat verschil praktisch en niet academisch.
Als je uitrustingsopties vergelijkt of probeert te beslissen of een multi-cut lijn thuishoort in je volgende uitbreiding, gaan de nuttige vragen niet alleen over snelheid. Ze gaan over het breedtebereik, vlakheid, omschakeling, afval en hoe de lijn past bij het materiaal en de mensen die hem gaan gebruiken.
Wat is een meervoudige blindlijn?
Een meervoudige blindlijn, ook wel een meervoudige blindlijn genoemd, combineert twee bewerkingen die vaak gescheiden zijn: op breedte snijden en op lengte snijden. De mastercoil wordt op een afwikkelaar gemonteerd, door een snijkop geschroefd, door een leveller getrokken en naar een schaar of soortgelijke afsnijding gevoerd. Omdat de snijkop de spoel in meerdere stroken verdeelt, kan de lijn in dezelfde slag meerdere plano's over de spoelbreedte produceren. Dat is het ‘multi’-gedeelte, en hier komt een groot deel van het doorvoervoordeel vandaan.
Het is niet zomaar een op maat gesneden lijn met extra messen. De lijn moet de stripspanning, breedtetolerantie, bramen, schrootverwijdering en stapelkwaliteit over elke strip in één keer beheersen. Een smalle strook aan de buitenrand gedraagt zich anders dan een brede strook in het midden. Een goed lijnontwerp houdt daar rekening mee vanaf de eerste aandrukrol tot aan de stapelaar, en het besturingssysteem moet de hele stripset in beweging houden als één gecoördineerd proces.
Een typische lijn omvat een afwikkelaar, schiller en vasthouder, knijprollen, snijkop, schrootwikkelaar of hakselaar, leveller, lusput, servotoevoer, schaar, uitlooptransportband en stapelaar. De exacte opstelling varieert per materiaal, breedte, dikte en de afwerkingskwaliteit die de klant nodig heeft.
Hoe de lijn werkt, stap voor stap
- Laden en afrollen van rollen. De masterspoel wordt geladen, geopend en in de lijn gevoerd. De afwikkelaar moet een constante spanning behouden als de diameter van de spoel verandert.
- Op breedte snijden. Roterende messen snijden de volledige rolbreedte in de gewenste stripbreedtes. De messpeling en overlap worden ingesteld op basis van de materiaaldikte en kwaliteit.
- Schrootverwerking. Randafwerking en eventueel afgewezen smal schroot worden opgewikkeld, gehakt of weggevoerd zodat ze het strippad niet hinderen.
- Nivellering. De strips gaan door een precisie-leveller die de spoelset, kruisboog en randgolf verwijdert voordat ze worden gesneden. De vlakheid heeft hier invloed op de snijlengte, de stapelkwaliteit en de stroomafwaartse vorming.
- Loop en voer. Een lus of accumulator isoleert het continue snijproces van de start-stop-actie van de schaar. De servovoeding meet elke lengte nauwkeurig.
- Op lengte snijden. Een afschuiving of een soortgelijke afsnijding produceert de blanco-lengte. De snede moet vierkant zijn, braamgecontroleerd en herhaalbaar over alle stroken.
- Stapelen. Afgewerkte plano's worden zodanig getransporteerd en gestapeld dat oppervlakken worden beschermd, de telling nauwkeurig blijft en de stapel gemakkelijk kan worden verwijderd.
- Controle en omschakeling. Receptinstellingen, mesinstellingen, invoerlengte en stapelaaraanpassingen bepalen hoe snel de lijn van de ene taak naar de volgende beweegt.
Multi-blanking versus standaard op lengte gesneden
De twee lijntypen overlappen elkaar, maar lossen verschillende productieproblemen op. Een standaard op maat gesneden lijn is vaak het eenvoudiger antwoord wanneer de taak één breedte tegelijk is en de omschakelsnelheid belangrijker is dan de output per spoel. Een multi-cut lijn verdient zijn plaats wanneer dezelfde spoel meerdere verkoopbare breedtes kan opleveren of wanneer het blanco volume hoog genoeg is om de extra slit-opstelling te rechtvaardigen.
| Overweging | Standaard op lengte gesneden | Multi-cut blindlijn |
|---|---|---|
| Primaire invoer | Eén hoofdspoelbreedte | Eén hoofdspoel is in verschillende strips verdeeld |
| Vermogen per cyclus | Eén strook, één snijlengte | Meerdere stroken en meerdere plano's over de breedte |
| Breedteveranderingen | Meestal een nieuwe spoel of randafwerking | Snijopstelling en meswissels |
| Gereedschapsfocus | Egaliseer, voer en schuif | Snijkop, leveller, invoer, schaar en stapelaar |
| Beste pasvorm | Eenvoudige runs op één breedte en frequente wijzigingen | Blanks met een hoog volume en meerdere breedtes uit één spoel |
| Omschakeling aandacht | Lagere installatiecomplexiteit | Meer setup-discipline, maar hogere output per spoel |
De juiste keuze komt meestal neer op het orderboek. Als de meeste klussen één breedte hebben en kleine oplagen, kan een conventionele lijn de fabriek flexibeler houden. Als hetzelfde materiaal in verschillende breedtes kan worden gesplitst of meerdere stroomafwaartse cellen kan worden gevoed, kan de multi-cut-aanpak de handling verminderen en het gebruik van de rollen verhogen.
Waar Multi-Cut Blanking loont
Multi-cut plano is het nuttigst wanneer het afgewerkte plano rechthoekig is of wanneer een stroomafwaartse pers of laser de uiteindelijke vorm bijsnijdt. Het gaat minder om het produceren van complexe contouren, maar meer om het snel omzetten van de spoel in platte, nauwkeurige, gestapelde plano's. Dat past bij een breed scala aan metaalbewerkingen, waaronder auto- en motorfietsonderdelen , lift- en architecturale componenten, elektrische kasten, landbouwmachines, zaagbladen en precisiestempels.
In veel van deze fabrieken voedt de stanslijn een pers, een lasercel of een vormbewerking, dus vlakheid en consistente stapelhoogte zijn net zo belangrijk als de ruwe snelheid. Een blank die iets lang maar plat is, kan nog steeds goed lopen. Een plano die de juiste lengte heeft maar een randgolf of kruisboog heeft, kan leiden tot verkeerde voeding, een slechte pasvorm en extra herbewerking stroomafwaarts. Daarom verdient het nivelleren evenveel aandacht als de snijkop.
Waar u op moet letten bij het opgeven van een lijn
De lijngrootte begint bij de spoel, niet bij de brochure. Voordat u de snelheden gaat vergelijken, definieert u het materiaalbereik dat u daadwerkelijk wilt gebruiken en aan welke kwaliteitsnorm het afgewerkte plano moet voldoen. Een lijn die te groot is voor het werk kan net zo frustrerend zijn als een lijn die te klein is.
- Rolbreedte, dikte en vloeigrens. Controleer het volledige bereik, niet alleen het middelpunt. Zwaarder of sterker materiaal heeft invloed op de mesbelasting, het levellervermogen en de afschuifcapaciteit.
- Aantal sneden en stripbreedtes. Controleer of de snijkop de smalste strook kan verwerken die u wilt produceren en of de schrootverwijdering geschikt is voor het snijvolume.
- Nivelleringsvermogen. De leveller moet worden afgestemd op de stripbreedte, -dikte en de vlakheidsnorm. Meer rollen en nauwkeurige afstelling helpen bij dun materiaal en werk met een hoge oppervlaktekwaliteit.
- Scheertype en snijkwaliteit. Bepaal of een rechte schaar, een vliegende schaar of een andere afsnijmethode voldoet aan de braam- en haaksheidsvereisten.
- Stapelen en oppervlaktebescherming. Een snelle lijn die het bovenoppervlak markeert of ongelijkmatige stapels produceert, is niet echt productief.
- Omschakeling en mesopstelling. Vraag hoe lang een breedteverandering duurt, welke gereedschappen nodig zijn en of instellingen als recepten kunnen worden opgeslagen.
- Controles en veiligheid. Er moet al vroeg aandacht worden besteed aan draadsnijden, toegang tot het mes, bescherming en zichtbaarheid van de operator, en niet na de installatie.
Kwaliteitscontroles die ertoe doen op de vloer
Op een multi-cut lijn is kwaliteit een ketting. Er is één zwakke schakel bij de stapelaar. Een praktische inspectieroutine omvat gewoonlijk de strookbreedte, braamhoogte, vlakheid, snijlengte, haaksheid en oppervlakteconditie. Controleer de eerste paar blanco's na het instellen en bemonster vervolgens met een gedefinieerd interval terwijl de spoel leeg raakt.
- Breedte tolerantie. Meet meerdere strips over de spoel, niet alleen de middenstrip.
- Braam- en randkwaliteit. Kijk naar zowel de spleetranden als de snijranden. Botte messen of een verkeerde speling zijn snel zichtbaar.
- Vlakheid. Controleer de spoelset, kruisboog, randgolf en centrale gesp na het waterpas stellen en nogmaals na het snijden.
- Snijlengte en haaksheid. Een consistente lengte is alleen nuttig als de snede vierkant is en de stapel waar is.
- Oppervlakteconditie. Let op rolsporen, krassen en hanteringsschade, vooral op zichtbare of geverfde onderdelen.
- Stapelkwaliteit. Tellen, uitlijnen en interleaving beïnvloeden hoe de blanco's zich gedragen bij de volgende bewerking.
Integratie met nivellering en downstream-bewerkingen
Nivellering is geen kanttekening bij een meervoudige blindlijn. Als de strips de spoelset of de randgolf in de schaar meenemen, kan de snijlengte juist zijn terwijl de plano stroomafwaarts nog steeds faalt. De leveller moet geschikt zijn voor de volledige stripbreedte en het dunste tot dikste bereik dat u van plan bent te gebruiken, met voldoende rolondersteuning en afstelling om de materialen te kunnen verwerken die u daadwerkelijk koopt.
Voor een conventionele lay-out met decoiler, gelijkrichter en invoer is onze uiterst nauwkeurige CTL-lijn een nuttige referentie wanneer de taak vraagt om nauwkeurige invoer en op maat gesneden uitvoer in plaats van het snijden van meerdere stroken.
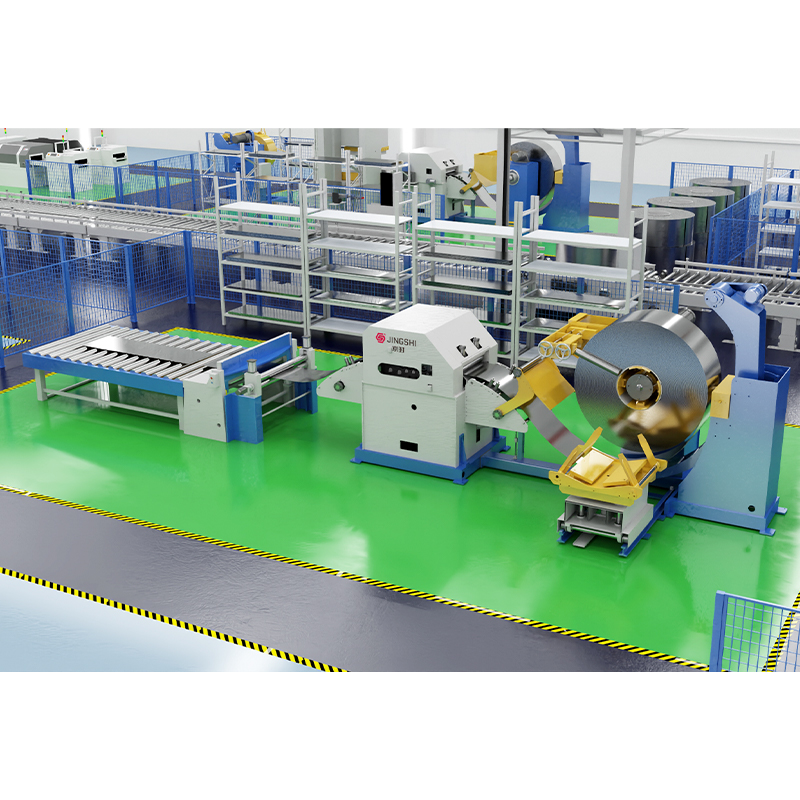 Zeer nauwkeurige Decoiler Straightener Feeder Op lengte gesneden lijn Voor conventionele lay-outs met spoeltoevoer die nauwkeurige invoer en afschuiving vereisen, combineert deze geïntegreerde lijn afrollen, nivelleren, servotoevoer en op maat gesneden uitvoer. Bekijk Product →
Wanneer de blindlijn een lasercel voedt in plaats van een mechanische schaar, verandert het procesvenster. Randkwaliteit, vlakheid en plaatpositionering worden nog belangrijker omdat er geen persgereedschap is om kleine variaties op te vangen. Als u nog steeds op afschuiving gebaseerde blanking afweegt tegen lasersnijden, kunt u deze handleiding raadplegen spoelgevoede laseronderdrukking doorloopt het proces en de afwegingen.
Voor laserstansen met spoelvoeding laat onze decoil-, nivellerings- en laserstanslijn zien hoe nivelleren en snijden kunnen worden geïntegreerd zonder mechanische schaar.
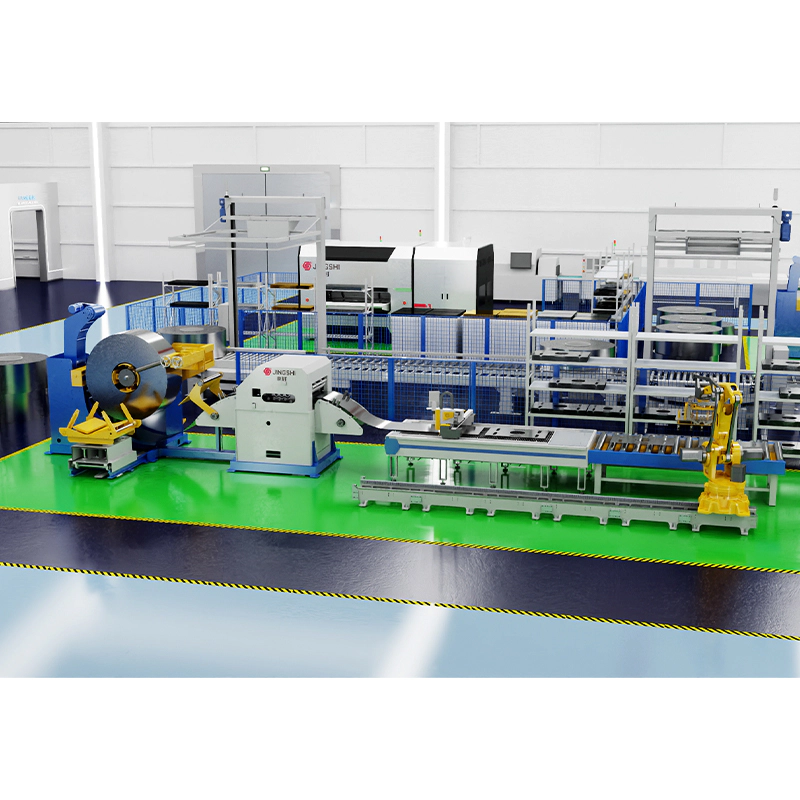 Decoil-, nivellerings- en laseronderdrukkingslijn Voor laserstansen met spoelvoeding zonder mechanische schaar integreert deze lijn afwikkelen, nivelleren, servovoeding, lasersnijden en automatisch stapelen voor een flexibele productie van blanco's. Bekijk Product →
Als de volgende stap het stempelen is, moet de lijn een consistente strippositie en invoerlengte aan de pers leveren. Een snelle decoiler-straightener-feeder-ponslijn met een 3-in-1 servo-toevoersysteem is een manier om de handling, het nivelleren en de perstoevoer in een compacte lay-out met elkaar te verbinden.
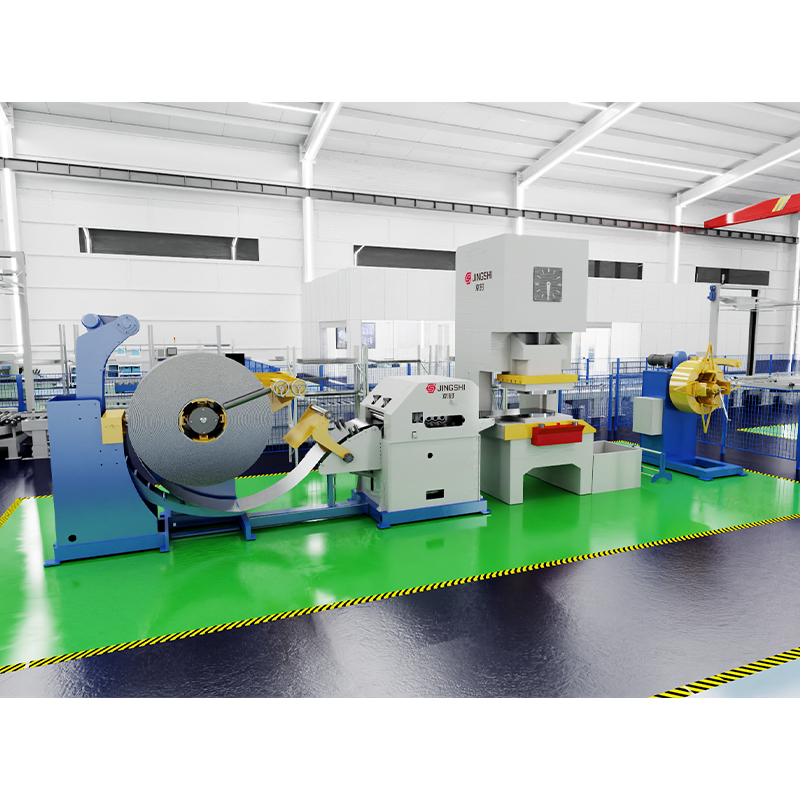 Snelle 3-in-1 Decoiler Straightener Feeder Ponslijn Voor het aansluiten van spoelhantering, nivellering en perstoevoer in een compacte stempelindeling ondersteunt deze 3-in-1 servolijn continu ponsen met nauwkeurige invoerlengte. Bekijk Product →
Een praktisch woord over lay-out en ondersteuning
Een meersnijdende blindlijn is een systeem en geen lijst met machines. De beste resultaten worden behaald wanneer de fases van het oprollen, snijden, nivelleren, aanvoeren, snijden en stapelen zijn ontworpen als één proces en wanneer de operators ruimte hebben om draad in te voeren, te inspecteren, messen te verwisselen en schroot veilig te verwijderen. Dat is waar ervaring op de vloer net zo belangrijk is als de uitrustingsspecificatie.
Als u een nieuwe lijn plant of een ouder op maat gesneden proces vervangt, begin dan met het materiaalbereik, de blanco-formaten en de daaropvolgende bewerking. Meet vervolgens de lijn rond die realiteit. Een goed op elkaar afgestemde multi-cut blankinglijn kan een spoel in afgewerkte blanks veranderen met minder handelingen en een consistentere vlakheid, maar alleen als het breedtebereik, de nivelleringskwaliteit en de wisselroutine geschikt zijn voor het werk.