JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Het hanteren van staal wordt soms gezien als een eenvoudig transportprobleem: een plaat op een kraan plaatsen, een spoel verplaatsen met een vorkheftruck, een machine voeden. Iedereen die wel eens op een productievloer heeft doorgebracht, weet wel beter. Een bundel dunne platen kan doorbuigen onder zijn eigen gewicht, een zware plaat kan slingeren als het zwaartepunt verkeerd wordt gelezen, en een spoel kan uitschuiven of opengaan als de uitbetaling overhaast wordt uitgevoerd. Behandelingsbeslissingen komen later ook naar voren in de vorm van krassen, buigen, draaien en inconsistente vlakheid.
Een goede staalbehandeling verbindt drie dingen: de lading, de uitrusting en de processtap die daarna komt. Het gaat minder om het kopen van de grootste lifter en meer om het afstemmen van de methode op het materiaal, het bereik, het oppervlak en het ritme van de lijn.
Breng de materiaalstroom in kaart voordat u apparatuur kiest
Voordat u kranen of vacuümheffers gaat vergelijken, moet u eerst de route lopen die een plaat of spoel door het gebouw aflegt. Waar komt het aan? Hoe wordt het opgeslagen? Is het gesneden, genivelleerd, geponst of gevormd vóór de volgende zet? Elke overdracht voegt een kans op schade toe en een punt waarop operators een last met de hand moeten bereiken, heffen, draaien of positioneren.
Een eenvoudige materiaalstroomkaart laat vaak zien dat de moeilijkste stap bij het hanteren niet de zwaarste is. Het kan een dunne plaat zijn die buigt tijdens het zuigen, een stapel olieachtige plano's die glijdt, of een spoel die precies op een decoilerdoorn moet worden geplaatst. De onderstaande tabel is een praktisch uitgangspunt voor het afstemmen van de verwerkingsmethoden op de materiaalvorm.
| Materiële vorm | Typisch handlingrisico | Wat te verifiëren |
|---|---|---|
| Dun vel | Buigen, krassen op het oppervlak, zuigverlies | Paddekking, plaatstijfheid, randondersteuning |
| Zware plaat | Vallende last, knelpunten, overbelasting van de kraan | Gewicht, zwaartepunt, hefpunten, nominaal vermogen |
| Spoel | Randschade, spoelopening, onveilige uitbetaling | Spoel ID and OD, weight, mandrel capacity, floor space |
| Snij spaties | Stapelinstabiliteit, olie, scherpe randen | Stapelhoogte, grijpmethode, persoonlijke beschermingsmiddelen |
Het gaat er niet om om voor elke zet papierwerk te creëren. Het is bedoeld om vast te stellen waar een vorkheftruck of bovenloopkraan voor algemeen gebruik acceptabel is en waar een speciale lifter, manipulator of nivelleringsstap het werk veiliger en herhaalbaarder zal maken.
Veilig tillen begint bij de last, niet bij de lifter
Elk hijshulpstuk heeft grenzen, en die grenzen veranderen afhankelijk van de vorm en toestand van de last. Een vacuümheffer die goed werkt op schone, vlakke, koudgewalste platen kan moeite hebben met olieachtige, roestige of poreuze platen. Een slingeropstelling die stabiel is voor een symmetrische plano kan onveilig zijn voor een niet-gecentreerde las. De eerste vraag is altijd: wat wordt er precies opgeheven en hoe is dat in balans?
Gewicht, balans en gehechtheid
Bevestig het ladingsgewicht in plaats van het te schatten op basis van een tekening. Controleer het zwaartepunt, vooral bij asymmetrische platen en bundels. Gebruik goedgekeurde hijspunten, spreidbalken waar nodig, en hulpstukken die geschikt zijn voor de ondergrond. Een kraanlastdiagram is geen suggestie; het is de grens tussen een gecontroleerde lift en een gevallen last. Bij spoelen moet de doorn of de hefmethode de wikkel ondersteunen zonder de randen te verpletteren of de wikkel los te laten raken.
Pas de grip aan het oppervlak aan
Vacuümheffers zijn waardevol voor platen, platen en glas, omdat ze het bovenoppervlak vrij laten en de handmatige belasting verminderen. Maar zuignappen hebben voldoende contactoppervlak nodig, een schoon afdichtingsoppervlak en een vacuümreserve of veiligheidssteun in geval van een stroomonderbreking. Bestuurders moeten vóór elke hefbeweging de grip testen en weten wat ze moeten doen als de last begint te slippen. Waar vacuüm niet geschikt is, kunnen mechanische klemmen, hijsbalken of een goed geplande kraanlift de betere keuze zijn.
 Mobiele zuignap-vacuümhefmachine voor repetitief gebruik Vacuümheffer op wielen met 360° draaibare giek en modulaire zuigkop ondersteunt de overdracht door één persoon van dozen, zakken, vaten, plaatwerk en glas. Bekijk Product →
Voor herhaalde handelingen op een machine of montagestation kan een mobiel vacuümheffer of een zwenkkraan het reiken, draaien en handmatig dragen verminderen. De apparatuur moet de natuurlijke beweging van de bediener volgen en mag de bediener niet dwingen om rondom de apparatuur te werken.
Vlakheidscontrole hoort thuis in het handlingplan
Staal stopt niet met veranderen wanneer het de rol of het rek verlaat. Interne spanningen door walsen, afkoelen en eerdere bewerkingen kunnen vrijkomen wanneer een onderdeel wordt gesneden, geponst of lasergesneden. Een vel dat er plat uitziet op een pallet, kan na het snijden buigen, wat inconsistente gaten bij de pers, een slechte pasvorm of extra nabewerking veroorzaakt. Daarom is nivellering vaak net zo goed een kwestie van handling als van kwaliteit.
Een precisie-leveller vermindert buiging, torsie en randgolven door het materiaal door gecontroleerde rollen te buigen. Het maakt de stroomafwaartse toevoer voorspelbaarder en vermindert de tijd die operators besteden aan het rechttrekken of afkeuren van onderdelen. De selectie moet gebaseerd zijn op materiaalkwaliteit, diktebereik, breedte, vloeigrens, vereiste vlakheid en de lijnsnelheid die het proces kan ondersteunen. Als er geen vlakheidstolerantie is gedefinieerd, definieer deze dan voordat u machines vergelijkt; anders is elke offerte gebaseerd op een andere aanname.
Voor teams die een gedeelde referentie nodig hebben, is deze handleiding beschikbaar vlakheidstolerantie van plaatwerk is een nuttig startpunt voor het gesprek tussen productie, kwaliteit en apparatuurleveranciers.
 Vierkoloms hydraulische precisienivelleringsmachine voor metalen platen Verwerkt platen van 0,8–5,0 mm met een nauwkeurigheid van ±0,01–0,05 mm, 23 rollen en HMI-recepten; beoordeel de pasvorm met lijnbelasting, voeding en stroomafwaartse stroming. Bekijk Product →
Onze ervaring is dat de meest stabiele resultaten ontstaan als de leveller wordt gespecificeerd als onderdeel van de hele stroom: hoe de plaat wordt geladen, hoe deze wordt ingevoerd, hoe deze wordt gemeten en hoe deze naar het volgende station beweegt. Een machine die in een geïsoleerde test goed presteert maar niet in het lijnritme past, wordt al snel een bottleneck.
Coil handling: denk van decoiler tot eerste snede
Een spoel is niet zomaar een zwaar pakket. Het slaat energie op, en die energie moet worden gecontroleerd tijdens het laden, inrijgen en uitbetalen. De decoiler, richter, feeder, lus- en snij- of ponsstation vormen één systeem. Als een element te klein is of slecht gesynchroniseerd, kan de lijn het oppervlak markeren, de registratie verliezen of speling creëren waardoor operators gevaar lopen.
Lijnsynchronisatie is belangrijker dan de snelheid van de krantenkoppen
Een spoellijn die sneller draait dan de pers of laser kan een stop-starttoevoer en een inconsistente onderdeelkwaliteit veroorzaken. Een lijn die te langzaam is, kan onnodige handmatige handelingen tussen bewerkingen tot gevolg hebben. Het praktische doel is een soepele, continue stroom in het tempo dat het stroomafwaartse proces kan accepteren. Dat betekent het controleren van het spoelgewicht en de buitendiameter, de capaciteit van de doorn, de diameter van de richtrol, de nauwkeurigheid van de invoer, de luscontrole en de ruimte die nodig is voor toegang voor onderhoud.
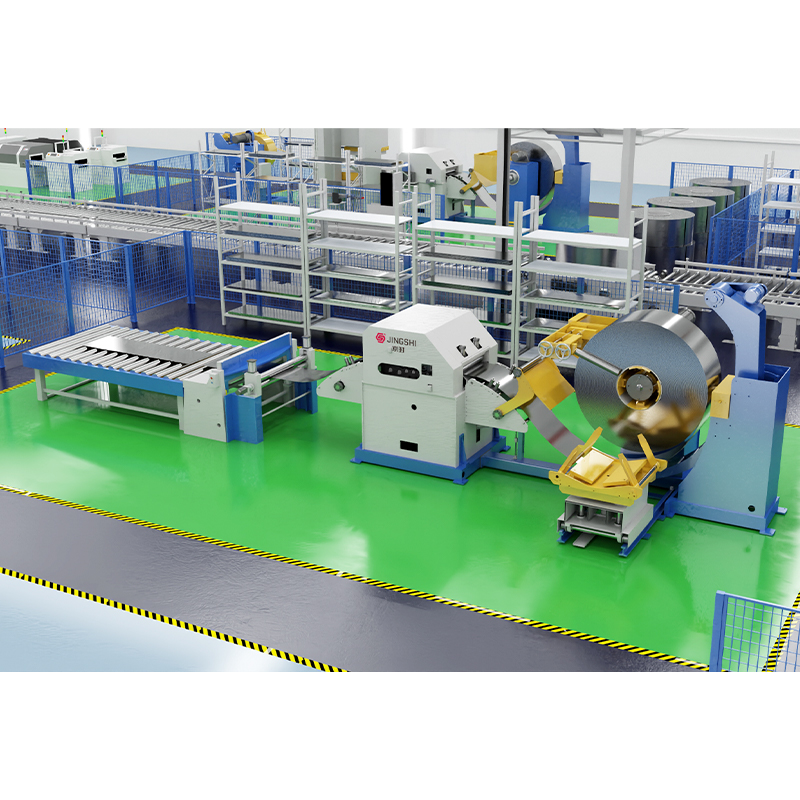 Hoge precisie Decoiler, stijltang en op lengte gesneden lijn Integreert afrollen, nivelleren, servovoeding en knippen voor aluminium en roestvrijstalen spoelen; controleer het gewicht van de spoel, de nauwkeurigheid van de invoer, de luscontrole en het ritme van de perslijn. Bekijk Product →
Voor auto- en precisiestempelwerk moet het hanteren van rollen vaak nauwe toleranties en hoge herhaalbaarheid ondersteunen. De toepassingseisen kunnen behoorlijk verschillen van die van een algemene fabricagewerkplaats, dus het helpt om de eisen te beoordelen toepassing van auto- en motorfietsonderdelen vereisten vroegtijdig, voordat de lijnindeling vaststaat.
Hijsapparatuur rond de lijn
Geen enkel hefapparaat is geschikt voor elke staalhandlingstaak. Bovenloopkranen zijn efficiënt voor lange reizen en zware lasten. Zwenkkranen zorgen voor snelle dekking in een werkcel. Klaparmkranen kunnen in gebieden reiken waar een standaard jib onhandig is. Door kracht ondersteunde manipulatoren helpen een operator een onderdeel te positioneren zonder het volledige gewicht te dragen. Vacuümheffers hanteren plaat-, plaat- en andere niet-poreuze oppervlakken wanneer de bekeropstelling overeenkomt met de lading.
Kies op bereik, vloeroppervlak en frequentie
- Gebruik een vrijstaande jib- of knikarmkraan wanneer het werkgebied lokale dekking nodig heeft zonder een permanent bovenloopkraanpad in beslag te nemen.
- Gebruik een aan de muur gemonteerde jib als de vloerruimte beperkt is en het bereik kan worden ondersteund door de bouwconstructie.
- Gebruik een manipulator voor repetitieve positionerings-, draai- of montagetaken waarbij de operator het onderdeel met de hand moet geleiden.
- Gebruik een vacuümheffer als het oppervlak geschikt is en het de prioriteit is om de bovenkant van de plaat vrij te houden en markeringen te voorkomen.
Opmaak maakt deel uit van de selectie. Een lifter die een gangpad blokkeert, operators dwingt achteruit te lopen of het magazijnrek niet kan bereiken, wordt onder productiedruk omzeild. Markeer de ophaal- en afzetzones, houd het rijpad vrij en zorg ervoor dat de bedieningshendel toegankelijk is vanuit een natuurlijke staande positie.
Dagelijkse gewoonten die mensen en materiaal beschermen
Apparatuur alleen maakt het hanteren van staal niet veilig. De routines rondom de apparatuur wel. Een korte controle vóór de dienst en een duidelijk hijsplan voorkomen veel van de problemen die tot letsel of beschadigd materiaal leiden.
- Inspecteer stroppen, haken, kettingen, zuignappen, slangen en bedieningshangers vóór de eerste keer tillen.
- Controleer het gewicht en de balans van de lading, vooral wanneer een plaat of rol is doorgesneden of opnieuw gebundeld.
- Test de vacuümgreep en controleer of de vacuümmeter stabiel blijft voordat u de last verplaatst.
- Houd handen, voeten en losse kleding uit de buurt van knelpunten en rijpaden.
- Gebruik randbescherming en goede stapeling, zodat opgeslagen materiaal niet verschuift of valt.
- Stop en rapporteer ongebruikelijke geluiden, drift, speling of oppervlakteschade in plaats van er omheen te werken.
De training moet omvatten wat u niet mag tillen en hoe u wel moet tillen. Operators hebben de bevoegdheid nodig om een taak te onderbreken wanneer de lading er instabiel uitziet of het aanbouwdeel niet geschikt is. Die cultuur is waardevoller dan welk apparaat dan ook.
Een partner voor staalbehandeling kiezen
Het beste leveranciersgesprek begint met het materiaal en het proces, niet met een cataloguspagina. Neem het diktebereik, de spoelgrootte, de onderdeelgrootte, de vlakheidsvereiste, de lijnsnelheid en het beschikbare vloeroppervlak mee. Vraag hoe de hefmethode zal worden geïntegreerd met de nivellerings- of haspellijn, hoe operators zullen worden opgeleid en welke reserveonderdelen en serviceondersteuning beschikbaar zijn na de inbedrijfstelling.
Een praktijkpartner vraagt naar de route die het staal aflegt en wijst aan waar een eenvoudigere methode voldoende kan zijn. Dat is de aanpak waar wij de voorkeur aan geven: los het hanteringsprobleem op op het punt waar het zich daadwerkelijk voordoet, of dat nu een hijsuitrusting, een leveller of een gecoördineerde haspellijn is. Wanneer de lading, de machine en de mensen samen worden beschouwd, wordt het hanteren van staal meer dan beweging. Het wordt een gecontroleerd, herhaalbaar onderdeel van de productie.